高可靠性导热材料研发生产厂家
供应手机、汽车、路由器等行业龙头企业18年
供应手机、汽车、路由器等行业龙头企业18年


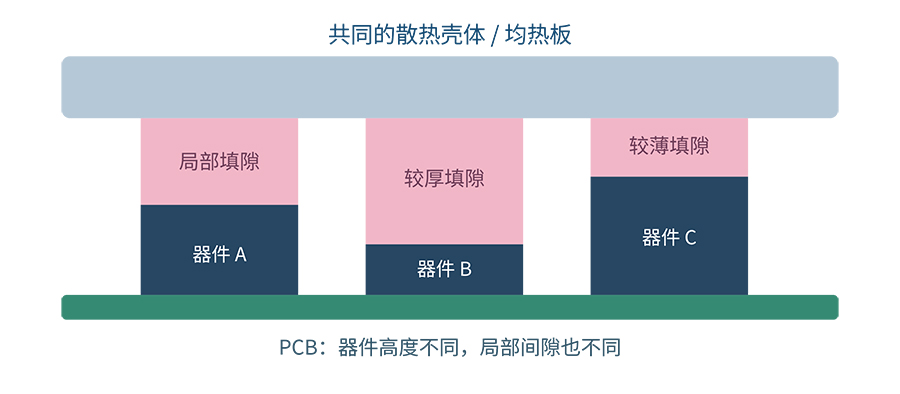
一块 PCB 放大来看,更像一座高低错落的微型城市:芯片、存储器和电源器件各站各的高度,金属屏蔽罩与壳体则像覆盖在上方的屋顶。热量要从器件抵达“屋顶”,先得穿过一段并不平整、也不等宽的缝隙。
麻烦就在于,同一套散热结构很难处处贴得刚刚好:某颗芯片已经充分接触,旁边那颗可能还隔着空气;为了压紧较低器件而继续加压,又可能让较高器件承担额外载荷。
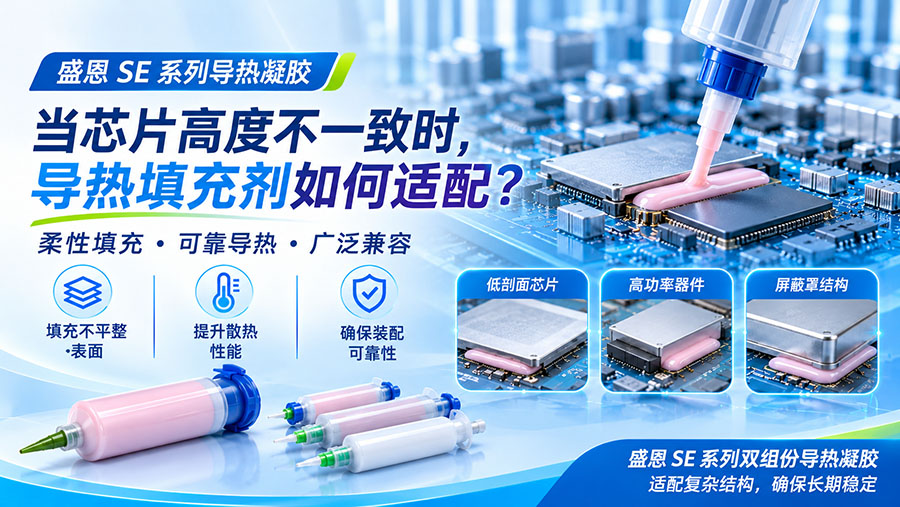
盛元 SE 系列导热凝胶提供的思路,是通过点胶把材料分配到目标位置,再利用装配过程顺应局部间隙。不过,“能填进去”只是第一步。选单组份还是双组份、每个位置该点多少胶、压合后会不会进入禁布区,都要一起设计。
预成型导热垫片拿取、定位方便,适合尺寸和间隙较明确的界面。但当多颗高度不同的器件共用屏蔽罩或散热壳体时,逐片选型就意味着同时管理厚度、压缩量和贴装位置,物料与工序都可能跟着增加。
导热凝胶换了一种做法:先把合适的胶量放到合适的位置,再由实际装配间隙决定局部胶层形态。 不同区域可以将施胶量写入设备程序,减少部分裁切、形状管理与定位环节。
它更适合进入候选清单的场景通常有三个特征:
· 同一散热结构下存在多颗发热器件,局部高度或间隙不完全一致;
· 界面允许施胶,并能通过结构限位控制压合后的形态;
· 产线希望用程序管理不同位置的胶量,而不是增加更多垫片规格。
但柔软不等于没有边界。凝胶的作用是改善贴合、减少残留空气,具体允许间隙和压合载荷仍须结合器件结构确定;禁布区、爬电距离、机械限位与散热器固定方式,也不会因为换成凝胶就自动消失。
“单组份还是双组份?”这个问题本质上是在问:产线希望材料以怎样的方式完成填隙与形态保持。
| 比较项目 | SE 单组份路线 | SE 双组份路线 |
|---|---|---|
| 使用前准备 | 无需现场进行 A/B 配比混合 | 须按具体型号要求配比、混合 |
| 成形路径 | 所述体系保持不固化、可塑状态 | 混合后开始反应,随后固化形成柔软弹性体 |
| 装配特点 | 直接施胶,利用柔软与可塑性适应局部间隙 | 装配时完成界面铺展,之后通过固化保持形态 |
| 工艺关注点 | 供胶稳定性、铺展、位置保持 | 配比、混合、可操作时间与固化状态 |
| 适用讨论起点 | 希望简化供胶步骤的局部填隙 | 允许固化,并希望评估固化后形态的局部填隙 |
单组份少了一道现场配比,不等于可以忽略胶量、铺展和位置保持;双组份能够形成固化后的柔软弹性体,也不等于混合、等待与固化可以交给现场自由发挥。
还要把一句话说透:两条路线都不是结构固定方案。 凝胶的自然粘性有助于界面贴合,但散热器、屏蔽罩和壳体仍须采用项目规定的机械方式固定,不能把“有粘性”或“会固化”直接理解成结构粘接。
胶量少了,可能留下接触不足的区域;胶量多了,压合后又可能溢向连接器、测试点或其他禁布位置。设计时可以先用几何体积建立共同语言,再通过实际装配修正。
理论关系很简单:理论体积 V=覆盖面积 A × 最终间隙 t
若面积使用 mm²、间隙使用 mm,则:V(mL)=A(mm²)× t(mm)÷ 1000
以 20 × 20 mm 的矩形接触面为例,覆盖面积为 400 mm²。按 SE30 资料所列密度 3.0 g/cm³ 换算,理论结果如下:
| 最终间隙 | 理论体积 | 理论胶量(按 3.0 g/cm³) |
|---|---|---|
| 0.5 mm | 0.20 mL | 约 0.60 g |
| 1.0 mm | 0.40 mL | 约 1.20 g |
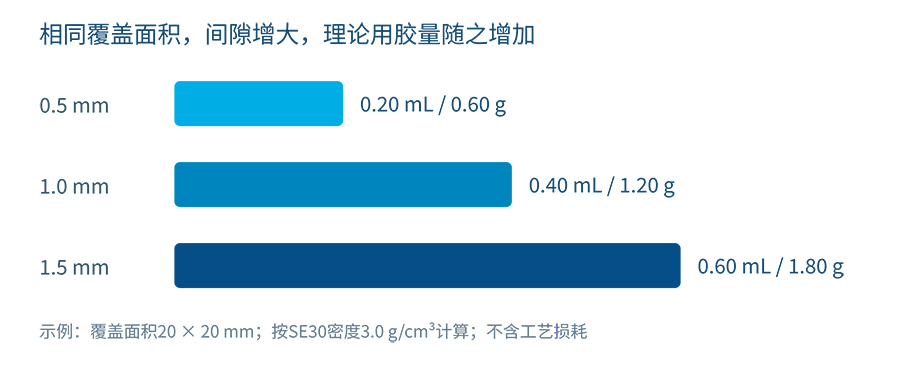
这组数字的价值,是让结构、热设计和工艺用同一把尺子讨论用量。但它只是几何净用量示例,不是点胶测试结果,也不是推荐施胶量。真实项目还要考虑:
· 胶点或胶线如何铺展,能否覆盖整个热源;
· 界面空洞、结构公差与局部翘曲;
· 压合后的挤出边界和禁布区;
· 胶筒、针头及转移过程中的残胶与工艺损耗。
所以,正确顺序不是“先按重量下单,再看挤到哪里”,而是先做理论估算,再用真实结构确认铺展、覆盖与溢出。
SE30 是一款柔性硅树脂基导热缝隙填充材料,可采用手工方式或点胶设备施胶。把 TDS 参数放回设计流程,比单独记住“3 W”更有用。
| 项目 | SE30 | 对设计与工艺的意义 |
|---|---|---|
| 导热系数 | 3.0 W/m·K | 用于热设计初筛,不单独代表整机降温效果 |
| 密度 | 3.0 g/cm³ | 用于胶量体积与质量换算 |
| 挤出速度 | 40 ± 5 g/min | 用于理解规定条件下的供胶表现 |
| 最小结合厚度 | 0.10 mm | 材料参数,不是任意结构的推荐胶层 |
| 使用温度 | −50~150 ℃ | 型号使用范围,不等于整机寿命承诺 |
| 体积电阻率 | >10¹³ Ω·cm | 材料电性能信息 |
| 介质击穿强度 @AC | >4000 V/mm | 不直接换算为整机绝缘耐压 |
| 包装/有效期 | 30 cc、300 cc/12 个月 | 以采购版本及批次标签为准 |
其中,TDS 挤出速度列有 30 cc EFD 胶筒、90 psi 等条件;出胶口字段显示不完整,因此不能据此直接换算实际点胶时间。现场节拍仍受针头、压力、温度、轨迹与设备状态影响,需要单独测试。
同样,0.10 mm 最小结合厚度不代表所有器件都适合压到这个尺寸。器件允许载荷、壳体刚度、机械限位和其他高点器件的受力,都要一起核对。
导热凝胶的优势在于适应结构,量产控制则要把这种“灵活”收敛成可重复的动作。
| 控制环节 | 需要回答的问题 | 建议观察或记录 |
|---|---|---|
| 供胶与施胶 | 每个位置的胶量是否稳定 | 胶量、轨迹、供胶条件、设备程序 |
| 压合与铺展 | 是否覆盖热源,是否进入禁布区 | 覆盖状态、空洞、溢出边界、压合行程 |
| 装配与受力 | 高点器件是否超载,间隙是否受控 | 结构限位、器件载荷、最终胶层状态 |
| 工作与维护 | 材料能否保持目标位置和界面状态 | 位置保持、界面变化;双组份另查固化状态 |
如果是单组份路线,重点核对不固化体系在工作环境下的铺展与位置保持;如果是双组份路线,则把配比、混合、可操作时间和固化状态加入工艺记录。两条路线都要通过实际结构验证,不能只凭针筒里“看着很顺”判断装配结果。
在具备散热功能的金属屏蔽罩下,处理器、存储器等器件可能存在高度差。凝胶可以按局部区域施胶,帮助器件与罩体建立热连接,再由整机散热结构继续传热。
小空间里,“多挤一点更放心”往往会变成“多溢一点更麻烦”。施胶位置、罩体刚度、机械限位和压合后的铺展边界,比单纯增加胶量更值得优先设计。
盛元应用分享资料中展示了 SE40 用于毫米波雷达的应用方向。对于紧凑雷达结构,可以围绕目标发热器件与金属结构之间的间隙评估凝胶填隙。
但雷达不是普通控制器:射频与天线区域需要明确禁布边界,并核对材料介电特性及其对布局的影响。让散热靠近热源,同时让胶体远离敏感区域,两项要求必须同时成立。
SE30 已有在 EOP 电子油泵控制器中的应用。控制板上的目标发热区域,可结合金属壳体评估凝胶填隙,把热量交给壳体,再由后续散热路径带走。
这类项目不仅要看装配后的初始接触,还要检查工作环境下材料位置与界面状态的保持情况。已有应用可以作为选型参考,具体型号导入仍以当前项目的结构与验证结果为准。
电源设备内部并非所有界面都该使用同一种材料:有的功率器件需要薄层、高绝缘的界面方案,有的板级器件则需要填补到壳体之间的局部间隙。
凝胶可以参与后者,与导热绝缘片、导热垫片分工。需要明确的是,局部填隙不等于整机灌封,更不等于电气绝缘系统已经完成设计。绝缘距离、固定方式和保护要求仍须按整机规范核查。
从手机里的一小处间隙,到汽车控制器中形状各异的发热区域,SE 系列导热凝胶提供的是让材料随结构调整的空间;单组份与双组份,则对应不同的装配节奏与形态保持思路。
如果你正在评估这类界面,欢迎联系盛元科技获取产品资料与选型支持,我们的团队随时准备为您提供专业咨询和解决方案设计,电话13712240252(邓女士),期待您的来电!
本文出自东莞市盛元新材料科技有限公司,转载请注明出处!
更多关于导热材料资讯,请咨询:www.u-sheen.com ,24小时热线电话:137-1224-0252
 在线客服
 在线预约
 微信联系
 微信联系


 粤公网安备 44190002006909号